




Publicaciones recientes
 Cliente de Uzbekistán visita la fábrica de Jiyake para inspeccionar el semirremolque cisterna de combustible28-09-2026
 Cómo evaluar la consistencia de las soldaduras de un fabricante de remolques basculantes21-09-2026
- ¿Es suficiente un semirremolque de cama baja de tres ejes en venta para su equipo?21-09-2026


Cómo evaluar la consistencia de las soldaduras de un fabricante de remolques basculantes
Cómo evaluar la consistencia de las soldaduras de un fabricante de semirremolques basculantes
Evaluar la consistencia de las soldaduras es esencial para los equipos de control de calidad y seguridad responsables de la fiabilidad de los semirremolques basculantes. Al evaluar a un fabricante de semirremolques basculantes, observe más allá de la apariencia superficial y revise los procedimientos de soldadura, la uniformidad de las uniones, la penetración, los registros de control de defectos y la capacidad de inspección. Una caja basculante está expuesta repetidamente a cargas concentradas, vibraciones, torsiones durante la circulación fuera de carretera y elevadas tensiones locales durante el basculamiento. Por tanto, las soldaduras del chasis, los travesaños de la caja, la zona de las bisagras, el panel frontal, los soportes del cilindro hidráulico y la estructura del portón trasero merecen un examen más riguroso que los cordones meramente estéticos.
La cuestión práctica no es si un remolque presenta algunas marcas de soldadura visibles. Es si el fabricante puede producir la misma calidad de unión aceptable en distintas unidades, turnos, lotes de material y configuraciones de remolque. La consistencia es el resultado de un proceso. Depende de la preparación de las uniones, la precisión de los utillajes, la cualificación de los soldadores, el control de los consumibles, los ajustes de los equipos, la disciplina de inspección y la disposición a detener y reparar trabajos no conformes antes de que el recubrimiento los oculte.
Comience por las ubicaciones de soldadura con mayores consecuencias
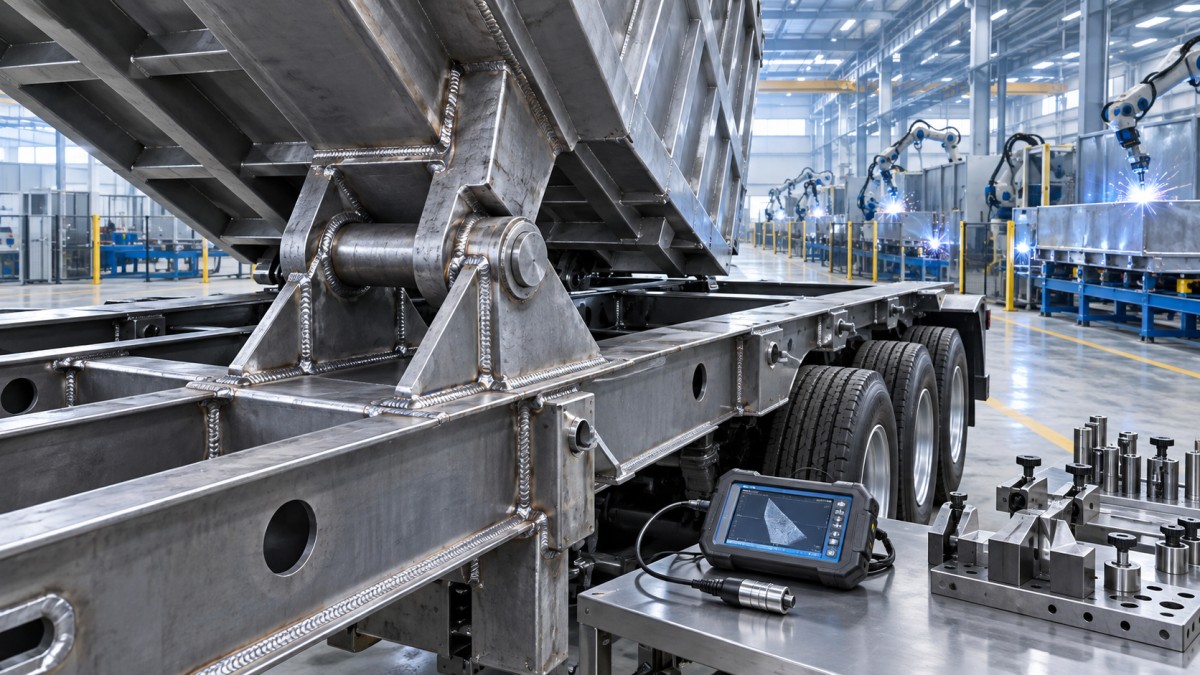
Una revisión de calidad debe comenzar con un plano o una disposición estructural y, a continuación, seguir la trayectoria de carga en lugar de limitarse a recorrer el remolque terminado. En un semirremolque basculante, las zonas más críticas suelen incluir el perno rey o la estructura de conexión frontal, los largueros longitudinales del chasis, los soportes de montaje de la suspensión, los puntos de montaje del elevador, las bisagras de basculamiento, los travesaños del bastidor auxiliar, las conexiones entre la caja y el bastidor auxiliar, y los pivotes del portón trasero. Estas ubicaciones transmiten cargas dinámicas y tienen mayor probabilidad de revelar las consecuencias de un mal ajuste o una fusión insuficiente.
Los inspectores deben preguntar si el tipo de soldadura corresponde a la función de la unión. Una soldadura de filete puede ser adecuada en una conexión e insuficiente en otra. La geometría de la unión, el espesor de la placa, el acceso para soldar, la dirección prevista de la carga y la exposición a la fatiga son factores importantes. Un cordón ancho y de aspecto liso no puede confirmar una penetración adecuada. Por el contrario, una superficie ligeramente irregular no constituye automáticamente un fallo estructural. La evaluación debe relacionar el estado visual con el procedimiento de soldadura especificado y el ciclo de trabajo previsto.
Lo que la inspección visual puede revelar y lo que no puede revelar
La inspección visual es la primera barrera, no todo el sistema de calidad. Puede identificar perfiles de cordón inconsistentes, inicios y finales bruscos, salpicaduras excesivas, socavado, solape, porosidad visible, golpes de arco fuera de la unión, grietas, relleno incompleto del cráter y una limpieza deficiente antes de la pintura. En la producción repetitiva, compare uniones equivalentes en varios remolques. Un proceso estable debe producir tamaños, continuidad y ubicación de cordones ampliamente similares cuando la misma unión se suelda bajo el mismo procedimiento.
Preste especial atención a las transiciones en los extremos de rigidizadores, soportes y cartelas. Las terminaciones abruptas de las soldaduras pueden convertirse en puntos de inicio de fatiga, especialmente cuando una caja basculante se flexiona durante la carga y la descarga. Inspeccione también las áreas de difícil acceso después del ensamblaje. Si un fabricante no puede mostrar estas uniones antes del cierre final, el comprador tiene menos posibilidades de verificar la calidad de ejecución.
Las comprobaciones visuales no pueden determinar de forma fiable la fusión interna, el estado de la raíz ni las discontinuidades subsuperficiales. Para conexiones críticas, el plan de inspección puede requerir ensayos no destructivos, como el ensayo por partículas magnéticas, el ensayo por líquidos penetrantes, el ensayo ultrasónico o el examen radiográfico. El método correcto depende del material, el diseño de la unión, el acceso y los criterios de aceptación acordados para el proyecto. Un proveedor responsable debe explicar qué uniones se ensayan, en qué etapa de producción, cómo se seleccionan las muestras y cómo se documentan y reparan las áreas rechazadas.
Solicite evidencias del proceso, no garantías verbales
Un fabricante competente de semirremolques basculantes debe poder presentar una cadena trazable desde la intención de diseño hasta la inspección final. La documentación exacta variará según el mercado y el contrato, pero los equipos de calidad y seguridad normalmente deben solicitar información suficiente para responder a varias preguntas básicas:
- ¿Existe una especificación de procedimiento de soldadura para el grado de acero, tipo de unión, posición, consumible y rango de espesores pertinentes?
- ¿Los soldadores u operadores de soldadura están cualificados para el trabajo que realizan y sus cualificaciones están vigentes conforme a los requisitos aplicables del proyecto?
- ¿Cómo se controlan las placas entrantes, los perfiles estructurales, el alambre de soldadura, los electrodos y los gases de protección?
- ¿Qué puntos de inspección existen antes de soldar, después de soldar y antes de la pintura o el ensamblaje final?
- ¿Cómo se registran, reparan, reinspeccionan y previenen los defectos para evitar su recurrencia?
Los documentos deben ser significativos en lugar de meramente formales. Un procedimiento sin relación con los parámetros del taller es una evidencia débil. Durante una auditoría de fábrica, compare una hoja de procedimiento con la configuración real de la máquina, la identificación del alambre, la preparación de las uniones y las prácticas del operador. Si el equipo de producción no puede explicar los controles en uso, la documentación por sí sola no debe cerrar la cuestión de calidad.
El control de utillajes y la automatización son importantes, pero no sustituyen la inspección
La soldadura repetible comienza antes de encender el arco. Las placas mal cortadas, los biseles variables, los componentes deformados o los utillajes flojos generan separaciones que obligan a los soldadores a compensar manualmente. Esto puede dar lugar a un aporte térmico inconsistente, cordones sobredimensionados, deformación o falta de fusión. Los equipos de corte CNC, la maquinaria de plegado y los utillajes de ensamblaje estables pueden mejorar la repetibilidad dimensional cuando reciben el mantenimiento y la verificación adecuados.
La soldadura automática es especialmente útil para cordones largos y repetitivos, pero no debe considerarse por sí sola una prueba de calidad. Los equipos automatizados siguen necesitando parámetros controlados, alineación correcta de la antorcha, buen ajuste y supervisión de inicios, finales e intersecciones. La soldadura manual sigue siendo importante alrededor de soportes complejos, placas de refuerzo y ubicaciones de acceso limitado. La mejor evaluación analiza cómo el fabricante controla ambos modos de producción.
Shandong Jiyake Automobile Sales Co., Ltd. opera en diseño, desarrollo y producción de productos, comercialización de vehículos y producción de componentes, con una cartera que incluye semirremolques, volquetes, cisternas, camiones tractores, hormigoneras, grúas de rescate, remolques madereros y otros vehículos especiales. Su fábrica de 300,000 m² y su plantilla de 500 empleados cuentan con equipos de corte CNC, soldadura automática, plegado de gran tamaño, fabricación de depósitos y soldadura automática de depósitos. Para un comprador, estos recursos son indicadores iniciales útiles; el seguimiento más importante consiste en verificar cómo la capacidad de los equipos se traduce en controles documentados para el modelo específico de semirremolque basculante que se está evaluando.
Utilice las normas con cuidado y defina la aceptación antes de la producción
No existe una única regla universal de aceptación que se adapte automáticamente a todos los semirremolques basculantes y destinos de exportación. Los marcos de calidad de soldadura, como ISO 3834, pueden ser pertinentes para los sistemas de gestión de calidad de soldadura de un fabricante, mientras que ISO 5817 suele citarse para los niveles de calidad de imperfecciones en uniones de acero soldadas por fusión. AWS D1.1 también puede considerarse en contextos de acero estructural. Su pertinencia, edición, nivel de aceptación y condición contractual deben confirmarse para el diseño específico del remolque y el mercado de destino, en lugar de darse por supuestos.
La especificación de compra debe definir las uniones críticas, las inspecciones requeridas, la frecuencia de muestreo cuando corresponda, las reglas de reparación, los puntos de retención del recubrimiento, las tolerancias dimensionales y la entrega de documentos. Si se aplican requisitos locales de aptitud para circular, fabricación de carrocerías o seguridad laboral, alinee dichos requisitos con la carga útil prevista y las condiciones de operación del remolque. Un remolque utilizado en rutas regionales pavimentadas puede estar expuesto a un entorno de fatiga distinto al de uno que opera en caminos de acceso a canteras u obras de construcción.
Considere el remolque como parte de la combinación de transporte pesado
La evaluación de soldaduras adquiere mayor relevancia cuando el semirremolque basculante se combina con una unidad tractora para logística exigente, trabajo con cargas pesadas u operaciones de larga distancia. La carga del chasis, las fuerzas de acoplamiento, las condiciones de la carretera, el comportamiento de frenado y la distribución de la carga afectan al servicio impuesto sobre la estructura del remolque. Para las flotas que evalúan una configuración tractora 6X4, equipos como elcamión tractor Shacman pueden revisarse junto con las especificaciones del remolque para confirmar la compatibilidad en masa operativa, carga por eje, selección de neumáticos, condiciones de ruta y requisitos normativos locales. La revisión de las soldaduras del remolque no debe aislarse de estas realidades operativas.
Una práctica útil de auditoría consiste en inspeccionar una unidad parcialmente terminada y una unidad acabada del mismo período de producción. El remolque sin terminar deja visibles el ajuste de las uniones, las condiciones de acceso y la secuencia de soldadura; el remolque terminado muestra el control de deformación, la alineación, la preparación de superficies y la calidad final de ejecución. Solicite también los registros de reparación de ese período de producción. Un fabricante con un proceso de no conformidades funcional no debe afirmar que nunca se realizan reparaciones. La mejor señal es que las reparaciones estén controladas, reinspeccionadas y se utilicen para identificar debilidades del proceso.
Una decisión práctica de aprobación
Antes de aprobar a un proveedor, los equipos de calidad deben poder vincular las ubicaciones críticas de soldadura con los planos, los procedimientos, los registros de inspección y la identificación final del remolque. Deben comprender qué uniones reciben un examen reforzado, quién autoriza las reparaciones y si la pintura comienza únicamente después de completar las verificaciones requeridas. Una geometría uniforme y una apariencia visual limpia son señales alentadoras, pero la trazabilidad y el control de defectos proporcionan evidencias más sólidas.
Para un nuevo programa de semirremolques basculantes, el siguiente paso más eficaz suele ser un plan conjunto de calidad acordado antes de la fabricación: identificar las conexiones sensibles a la fatiga, especificar los criterios de aceptación aplicables, establecer puntos de retención de inspección y conservar registros que puedan revisarse durante la entrega y el mantenimiento posterior. Este enfoque proporciona a los responsables de seguridad una base para tomar decisiones mucho después de que el remolque salga de la fábrica.
Dejar una respuesta

Servicio de primera calidad y equipo profesional de postventa.
Contacto
*Respetamos su confidencialidad y toda la información está protegida.