




Publicaciones recientes
 Fabricante de remolques cisterna de combustible: tipos, capacidad, precio, seguridad y guía de compra11-09-2026
- Daños comunes en el bastidor de semirremolques esqueléticos tras cargas repetidas11-09-2026
 Cómo afectan las dimensiones del semirremolque portacontenedores a la flexibilidad de carga de contenedores11-09-2026


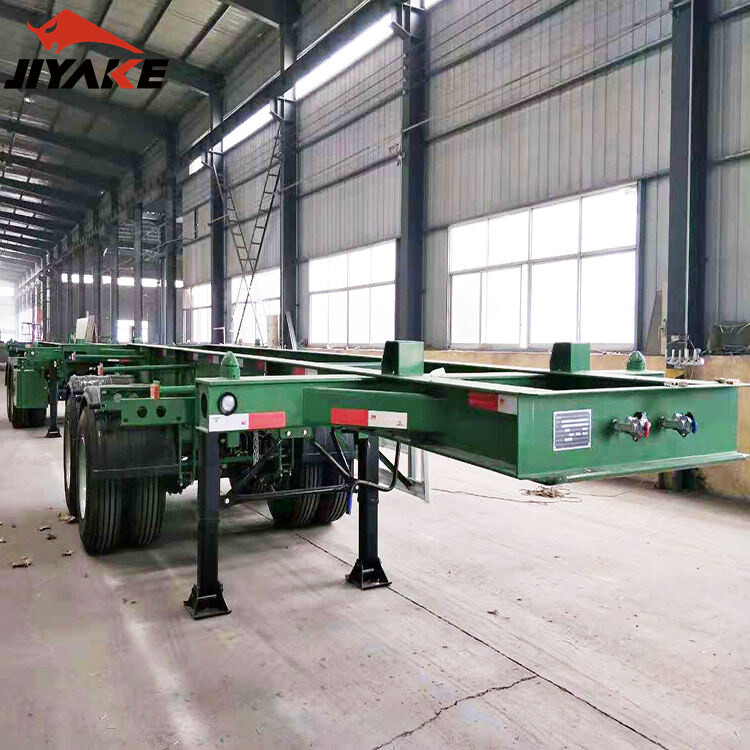
Daños comunes en el bastidor de semirremolques esqueléticos tras cargas repetidas
La carga repetida no suele provocar que el bastidor de un semirremolque portacontenedores falle en un único evento dramático. El patrón más común es el daño acumulativo: pequeñas grietas en las soldaduras, deformación local, uniones aflojadas, corrosión en zonas donde se acumula humedad y fatiga alrededor de conexiones que soportan el mismo ciclo de tensión miles de veces. Un remolque puede seguir operativo mientras se desarrollan estos defectos, precisamente por lo que requieren un enfoque de inspección disciplinado en lugar de depender únicamente de las observaciones del conductor.
En un semirremolque portacontenedores, la trayectoria principal de carga recorre las vigas longitudinales principales, los travesaños, la zona del cuello de cisne o del bastidor delantero, la estructura de soporte de los cierres de contenedor, las interfaces de la suspensión y el conjunto trasero. Los daños en cualquiera de estos puntos pueden alterar la distribución de la carga. Una grieta que comienza en el pie de un soporte o en la terminación de un travesaño puede acabar transfiriendo una mayor tensión a una sección de viga adyacente, creando un problema estructural más amplio de lo que sugiere el defecto original.
Grietas por fatiga en conexiones soldadas
Las uniones soldadas son el punto de inicio más frecuente del daño por fatiga porque combinan concentración de tensiones, tensión residual de soldadura y vibración repetida. Las ubicaciones habituales incluyen los extremos de los travesaños, los soportes del tren de aterrizaje, las placas de soporte de los twist-locks, los colgadores de suspensión, las zonas de refuerzo del perno rey, los soportes del parachoques y los soportes de equipos auxiliares.
La distinción importante es entre una imperfección cosmética de la soldadura y una grieta de fatiga activa. Las salpicaduras superficiales, un perfil de soldadura irregular o daños antiguos en la pintura pueden no afectar la integridad estructural. Sin embargo, una grieta suele tener un recorrido definido y lineal, puede extenderse desde el pie de soldadura hasta el metal base y puede reabrirse después de la limpieza o el repintado. Las manchas de óxido a lo largo de una línea de soldadura también son una señal de advertencia, especialmente cuando el remolque ha estado expuesto a lluvia, sal de carretera, residuos de fertilizantes o aire costero.
La carga repetida de contenedores aumenta la tensión en las zonas de soporte de los cierres. Si un contenedor se coloca descentrado, se deja caer sobre el chasis o se asegura mientras el remolque está estacionado sobre terreno irregular, el bastidor local puede recibir cargas que difieren considerablemente de las cargas normales de carretera. Estos eventos pueden no doblar inmediatamente los largueros principales, pero pueden iniciar grietas en los puntos de fijación.
La inspección no debe detenerse en las caras visibles de las soldaduras. La pintura debe retirarse localmente donde se sospeche la presencia de una grieta y el área debe limpiarse antes de la evaluación. El ensayo por líquidos penetrantes o por partículas magnéticas puede ser útil cuando las condiciones del material y el acceso lo permitan. Una inspección visual a través de pintura gruesa por sí sola no constituye una base fiable para descartar una sospecha de grieta estructural.
Travesaños deformados y deformación local de la plataforma
Los travesaños mantienen la separación entre los largueros principales y distribuyen las cargas concentradas de los contenedores hacia el chasis. Son vulnerables a sobrecargas localizadas, contacto con carretillas elevadoras, colocación incorrecta de contenedores, colisiones con equipos de carga y torsiones causadas por superficies irregulares.
Un travesaño no necesita estar completamente fracturado para generar un problema de seguridad. La flecha permanente, el arqueamiento lateral, los bordes de ala aplastados, el pandeo cerca de una unión o un cambio en la alineación del elemento pueden reducir su capacidad para soportar futuros ciclos de carga. La deformación también puede impedir que los cierres de contenedor se enganchen correctamente o hacer que un contenedor se apoye de forma desigual sobre el semirremolque portacontenedores.
Los controles de calidad deben comparar las ubicaciones correspondientes en ambos lados del bastidor, en lugar de evaluar un elemento de forma aislada. Una ligera asimetría puede revelar que un lado ha estado sometido a impacto o carga concentrada. La inspección también debe incluir la conexión entre el travesaño deformado y el larguero longitudinal; los daños por flexión suelen traccionar la zona de soldadura y crear grietas secundarias.
Intentar enderezar elementos dañados sin una evaluación controlada de la reparación puede introducir riesgos adicionales. El enderezado por calor, el calentamiento incontrolado o el tiro forzado pueden alterar las propiedades del acero, dañar los recubrimientos protectores y dejar tensiones residuales en un elemento ya afectado por fatiga. La decisión de reparación debe considerar la ubicación del daño, el grado del material, la geometría original de la sección y los límites de reparación aprobados por el fabricante.
Grietas, pandeo y pérdida de sección en los largueros principales
Los largueros principales son los elementos estructurales principales del bastidor. Los daños en esta zona tienen consecuencias más graves que los daños en muchos accesorios no portantes. Las señales de advertencia comunes incluyen grietas longitudinales cerca de cambios de sección, arrugamiento de las alas, pandeo del alma, desgarros alrededor de orificios, bordes de larguero aplastados y torsión permanente entre las partes delantera y trasera del chasis.
La tensión rara vez es uniforme a lo largo de un larguero. Las transiciones de altura, los extremos de rigidizadores, los soportes de suspensión, las conexiones de la placa del perno rey y los lugares donde se sueldan componentes adicionales al larguero pueden crear concentradores de tensión locales. Un orificio perforado, un recorte realizado con soplete o un soporte no autorizado puede parecer menor, pero puede interrumpir la trayectoria de carga prevista. Por lo tanto, los orificios y fijaciones añadidos después de la producción deben controlarse mediante un proceso de aprobación de ingeniería y no tratarse como modificaciones rutinarias de taller.
La torsión del bastidor merece especial atención. Un chasis portacontenedores puede seguir la trayectoria detrás del tractocamión incluso cuando ha perdido precisión dimensional. Los indicadores más prácticos son un apoyo desigual del contenedor, un enganche inconsistente de los twist-locks, desgaste anormal de los neumáticos, desalineación de la suspensión o grietas recurrentes en un lado del bastidor. Estos síntomas deben activar una medición dimensional en lugar de repetidas reparaciones locales de soldadura.
La corrosión es un problema estructural cuando ataca las uniones y las zonas cerradas
El óxido superficial en el acero expuesto no es automáticamente un motivo para retirar un remolque del servicio. El riesgo cambia cuando la corrosión reduce el espesor del material, ataca los pies de soldadura, penetra en uniones solapadas o se desarrolla dentro de secciones cerradas donde no puede verse fácilmente. El agua y los residuos se acumulan comúnmente alrededor de las intersecciones de travesaños, las placas de soporte de los cierres, los soportes de guardabarros, las zonas de suspensión y las zonas de refuerzo con drenaje deficiente.
Los daños relacionados con la corrosión pueden pasar desapercibidos cuando las inspecciones se centran únicamente en el aspecto exterior de las vigas pintadas. La pintura descascarada, los recubrimientos con ampollas, el óxido que rezuma de las juntas y la hinchazón alrededor de placas superpuestas requieren un examen más detallado. Cuando se sospecha pérdida de material, la medición de espesor es más significativa que la evaluación visual. El espesor residual aceptable y el método de reparación deben basarse en la documentación de diseño del remolque o en una evaluación competente de ingeniería estructural.
Las prácticas de limpieza también son importantes. El lavado a alta presión elimina los residuos, pero puede forzar agua hacia recubrimientos dañados y uniones sin sellar. Después del lavado, los puntos de drenaje deben permanecer abiertos y los sistemas de recubrimiento dañados deben restaurarse. Aplicar pintura sobre corrosión activa o sobre una grieta sin limpiar puede ocultar evidencias sin restablecer la capacidad estructural.
Las interfaces de la suspensión y del tren de aterrizaje reciben más carga de la que aparentan
La zona de los colgadores de suspensión está expuesta a impactos de carretera, cargas de frenado, fuerzas de giro y movimiento de los ejes. Las grietas alrededor de los colgadores o los soportes del compensador pueden estar causadas por operación con sobrecarga, bujes desgastados, alineación incorrecta de los ejes, fijaciones sueltas o servicio en carreteras en mal estado. Una grieta en un colgador no debe tratarse como un problema aislado de soldadura hasta que se haya verificado el estado de los componentes de suspensión y la alineación.
Los soportes del tren de aterrizaje enfrentan un patrón de carga diferente. Los repetidos acoplamientos y desacoplamientos, las superficies irregulares del patio y la elevación de un remolque cargado o parcialmente cargado pueden aplicar elevadas fuerzas cíclicas al bastidor delantero. Las grietas cerca de los soportes del tren de aterrizaje, las placas de montaje deformadas o los arriostramientos flojos son especialmente importantes porque una falla local puede generar un remolque estacionado inestable.
La exposición al terreno debe registrarse con precisión, pero las categorías de equipos no deben tratarse como intercambiables. Un vehículo construido para construcción o minería, como unCamión volquete HOWO de 380 HP, puede operar bajo impactos severos de carretera, pero la configuración de su chasis, el patrón de carga y la exigencia estructural difieren de los de un remolque portacontenedores. La aceptación de la reparación debe basarse en el diseño real del remolque y su historial de servicio.
Prioridades de inspección después de ciclos repetidos de carga
Un programa de inspección útil combina revisiones rutinarias alrededor del vehículo con inspecciones detalladas programadas. Los informes de los conductores pueden identificar daños evidentes por impacto, cierres flojos, ruidos inusuales o grietas visibles, pero no sustituyen un examen estructural controlado. Los intervalos de inspección deben reflejar la severidad del servicio, incluida la carga útil, el estado de la ruta, las prácticas de manipulación de contenedores, la exposición a entornos corrosivos y cualquier evento conocido de sobrecarga o colisión.
- Revise todas las caras y alas de los largueros principales, las transiciones de sección y los extremos de los refuerzos en busca de grietas, pandeo, marcas de impacto y modificaciones no autorizadas.
- Inspeccione los travesaños por ambos lados cuando el acceso lo permita, prestando especial atención a las soldaduras de los extremos y a las zonas ocultas por residuos o daños en el recubrimiento.
- Verifique el funcionamiento de los twist-locks, su condición de asiento, las placas de soporte circundantes y cualquier evidencia de contacto desigual del contenedor.
- Examine los colgadores de suspensión, los soportes del tren de aterrizaje, la estructura del perno rey, los elementos del bastidor trasero y todas las fijaciones de accesorios sometidas a alta carga.
- Busque corrosión en juntas, puntos de drenaje, placas superpuestas y aberturas de secciones cerradas; mida el espesor cuando la corrosión parezca avanzada.
- Registre la ubicación del defecto, la longitud y orientación de la grieta, fotografías, método de inspección y cualquier reparación realizada. Los defectos recurrentes en el mismo punto requieren una revisión de la causa raíz.
La calidad de la reparación es tan importante como la detección de defectos
Las reparaciones estructurales deben restaurar la trayectoria de carga prevista, no limitarse a cerrar una grieta visible. Antes de soldar, la grieta debe identificarse por completo y eliminarse o prepararse conforme a un procedimiento de reparación aprobado. Simplemente soldar sobre una grieta puede dejar activa la punta de la grieta debajo de la nueva soldadura, permitiendo que vuelva a propagarse. El acero circundante también debe examinarse para detectar deformación, adelgazamiento y grietas secundarias.
Los procedimientos de soldadura, las cualificaciones de los soldadores, los consumibles, los requisitos de precalentamiento y los métodos de inspección deben corresponder al material y al alcance de la reparación. Cuando un fabricante especifica restricciones de reparación para secciones de acero de alta resistencia, dichas restricciones tienen prioridad. Las placas de refuerzo adicionales o las tiras de refuerzo pueden parecer que fortalecen una zona dañada, pero un refuerzo mal diseñado puede desplazar la tensión hacia el borde de la placa y crear un nuevo punto de inicio de fatiga.
Un bastidor reparado debe comprobarse no solo por el aspecto de la soldadura, sino también por la alineación, el funcionamiento de los cierres, la geometría de la suspensión cuando corresponda y la restauración del recubrimiento. La cuestión central de seguridad es si el remolque puede volver a su trayectoria de carga y condición de funcionamiento previstas en el diseño. Si esto no puede demostrarse, continuar en servicio crea un riesgo que difícilmente permanecerá limitado a la ubicación original del daño.
Shandong Jiyake Automobile Sales Co., Ltd. es un fabricante de vehículos que integra producción, investigación científica y ventas.
* Ahorre su presupuesto -- Venta directa del fabricante, sin intermediarios.
* Respuesta rápida -- Trabajando todo el tiempo, en todo tipo de redes sociales, puede contactarnos directamente. La mayoría de los problemas se pueden resolver en 12 horas.
* Garantía de entrega -- 25-40 días después de recibir el depósito.
* Seguimiento de producción -- Le informaremos activamente del progreso de producción cada semana para asegurar que esté al tanto de la situación.
* Inspección -- Un informe de inspección antes de la entrega.
* Servicio postventa -- Garantía de servicio postventa, asegurando su pedido.
Exportamos los remolques de plataforma, remolques de pared lateral, remolques de cerca, camiones volquete, remolques volquete, remolques de cama baja a todo el mundo, especialmente para los mercados de África y Medio Oriente, los clientes provienen de Djibouti, Ghana, Mozambique, Mauritania, Saudi Arabia, Tanzania, Benin, Indonesia, Thailand y otros.
Semirremolque, Semirremolque Plataforma, Semirremolque de Cama Baja, Semirremolque Volquete, Camión Cisterna.
¿Saber si quiero obtener un presupuesto?
Por favor, indícanos tu propósito, condiciones de la carretera, tipo de carga, toneladas de tu carga, dimensiones del remolque, cantidad, etc. Cuanta más información proporciones, más preciso será el modelo y el precio que recibirás.
Totalmente aceptable como desee.
Dejar una respuesta

Servicio de primera calidad y equipo profesional de postventa.
Contacto
*Respetamos su confidencialidad y toda la información está protegida.