




Publicaciones recientes


Mantenimiento de semirremolques esqueléticos en zonas costeras: dónde comienza la corrosión
La corrosión en un semirremolque esquelético suele comenzar en puntos donde se acumula agua y en zonas donde el revestimiento se ha dañado: detrás de los soportes de la suspensión, debajo de los alojamientos de los cierres giratorios, a lo largo de los bordes de las soldaduras y dentro de las secciones huecas accesibles. La mancha de óxido más visible no siempre es el defecto más grave. Una pequeña mancha que aparece en una unión sometida a carga puede requerir más atención que una amplia zona con óxido superficial leve.
En las rutas costeras, los depósitos de sal se humedecen repetidamente por las salpicaduras, la condensación y la humedad del aire. Las superficies protegidas pueden seguir contaminadas incluso después de que los largueros expuestos del bastidor parezcan limpios. Por tanto, un mantenimiento eficaz depende de localizar dónde se acumula la sal, dejar al descubierto el estado subyacente y distinguir entre daños en el revestimiento y deterioro que afecta a los componentes portantes.
Dónde inspeccionar antes de revisar los largueros expuestos del bastidor
Alojamientos de los cierres giratorios y puntos de apoyo del contenedor
La manipulación de contenedores puede desconchar la pintura alrededor de los soportes de esquina y las placas de montaje de los cierres giratorios. La suciedad se acumula entonces debajo de los alojamientos, alrededor de los elementos de fijación y en los estrechos espacios entre superficies contiguas. En estas zonas coinciden la protección dañada y un secado limitado.
Inspeccione la parte inferior de cada soporte, además de la cara superior visible. Busque pintura levantada, óxido que rezuma por las uniones, juntas abultadas y corrosión alrededor de las soldaduras de montaje. Accione los cierres según el procedimiento de mantenimiento y compruebe el acoplamiento, la retención y cualquier movimiento anómalo. La dificultad de accionamiento puede deberse a contaminación, desgaste o corrosión; añadir grasa por sí sola no permite identificar la causa.
Bordes de soldaduras, uniones de travesaños y placas superpuestas
Los bordes afilados y los perfiles de soldadura irregulares pueden dificultar la aplicación uniforme del revestimiento. Si el revestimiento se daña, la humedad puede extenderse bajo la pintura cercana. Las placas superpuestas plantean otro problema: una grieta estrecha puede retener agua salada cuando las superficies circundantes ya se han secado.
Siga los pies de soldadura y los bordes de las placas con una luz potente. Una marca de óxido que salga de una unión requiere una inspección más minuciosa, sobre todo si al limpiar se descubre una abertura lineal. No dé por hecho que todas las líneas son grietas inofensivas en la pintura. La corrosión y las grietas por fatiga pueden aparecer simultáneamente en una unión sometida a esfuerzos.
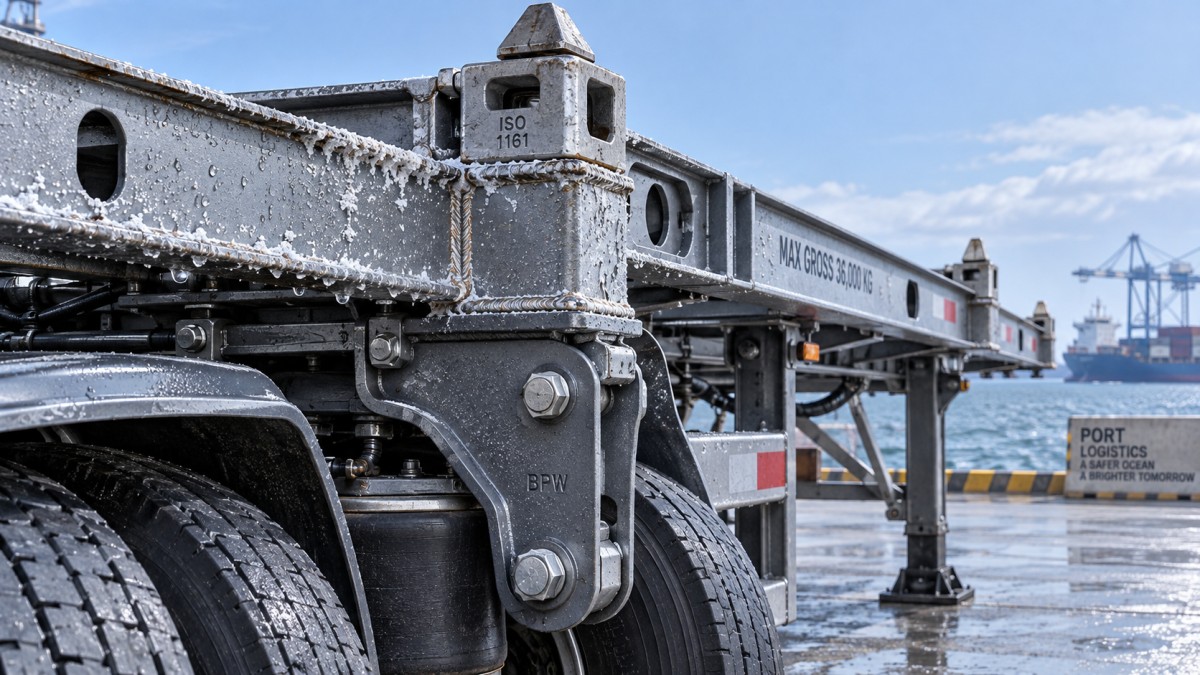
Soportes de la suspensión y estructura situada sobre los ejes
Las salpicaduras de la carretera arrastran contaminantes detrás de las perchas, los refuerzos y las placas de montaje de la suspensión. El barro puede ocultar las soldaduras de unión y mantener húmedas estas zonas. Inspeccione desde varios ángulos, incluidas las superficies orientadas hacia el interior que suelen pasar desapercibidas en una inspección visual normal.
Compruebe si hay escamas desprendidas, picaduras, elementos de fijación desplazados, grietas u óxido que provoque abultamiento entre las piezas conectadas. Dado que estas uniones transmiten al chasis las cargas de frenado y de la carretera, su deterioro requiere una evaluación rápida, aunque la zona afectada parezca pequeña.
Cavidades del bastidor, patas de apoyo y zona de acoplamiento
No todos los chasis portacontenedores tienen largueros cerrados. Cuando haya secciones huecas, inspecciónelas a través de los puntos de acceso existentes y utilice un boroscopio cuando sea práctico. Compruebe que los desagües previstos no estén obstruidos, pero no perfore nuevas aberturas ni dé por sentado que debe abrirse una sección sellada.
Los soportes de las patas de apoyo, los tirantes transversales y las placas de apoyo acumulan salpicaduras y residuos abrasivos. En la parte delantera, examine la estructura de montaje del pivote rey y las superficies accesibles alrededor de la placa superior de acoplamiento. La grasa puede ocultar defectos; limpie las zonas de inspección según las instrucciones, sin dejar desprotegidas las superficies que deban lubricarse.
Limpie lo suficiente para dejar el defecto al descubierto
Antes de trabajar debajo del vehículo, estaciónelo sobre una superficie firme y nivelada, asegúrelo para evitar que se mueva y utilice soportes adecuados siempre que sea necesario elevarlo. Retire el contenedor si impide inspeccionar los soportes o las uniones del bastidor. La suspensión neumática y las patas de apoyo no sustituyen a los soportes de mantenimiento adecuados.
Fotografíe las zonas sospechosas antes de lavarlas, ya que las marcas de óxido pueden indicar por dónde escapa el agua contaminada. Retire con cuidado los residuos compactados y, cuando sea necesario, lave con agua dulce y un detergente compatible con el revestimiento. Preste especial atención a los soportes orientados hacia el interior, los rebordes y las vías de drenaje accesibles.
La presión por sí sola no prepara una superficie para pintarla. Las sales solubles pueden permanecer incluso después de eliminar el óxido suelto y el barro. Siga los requisitos del sistema de revestimiento de reparación para evaluar la presencia de sales y preparar la superficie. Repintar sobre una superficie contaminada puede provocar que la corrosión reaparezca debajo de un acabado aparentemente intacto.
Evite dirigir chorros concentrados hacia conectores eléctricos, juntas, cubos o componentes neumáticos. Deje secar las zonas limpiadas, incluidas las grietas y las superficies protegidas. El agua estancada después del lavado es un indicio útil: puede señalar un desagüe obstruido o un punto donde el agua se acumula de forma persistente.
Determine si el hallazgo requiere reparar el revestimiento o evaluar la estructura
El color del óxido por sí solo no permite determinar la resistencia restante. La decisión depende de la ubicación, la pérdida de metal, la presencia de grietas o deformaciones y el estado de la unión.
- Fallo localizado del revestimiento: Una oxidación leve sin picaduras, grietas, deformaciones ni daños aparentes en las uniones puede ser apta para preparar la superficie y reparar el revestimiento, tras la inspección.
- Espesor remanente incierto: Las picaduras, las escamas en capas, las uniones abultadas o la corrosión recurrente en el mismo lugar requieren una evaluación adicional. Puede ser necesario medir el espesor con un equipo adecuado y un espesor de referencia válido.
- Posible pérdida de la función estructural o de sujeción: Las grietas, las perforaciones, las deformaciones importantes, las uniones estructurales sueltas o la retención deficiente de los cierres giratorios obligan a retirar el remolque del servicio hasta que se realice una evaluación cualificada.
No existe una profundidad de óxido universalmente aceptable para tomar estas decisiones. Una pérdida de metal similar puede tener consecuencias distintas en un soporte expuesto no estructural y en un soporte de la suspensión. Compare los hallazgos con los criterios de inspección y reparación del fabricante del remolque, teniendo en cuenta la función del componente.
Las mediciones ultrasónicas del espesor pueden ayudar a cuantificar la pérdida de acero en zonas accesibles, pero el estado de la superficie y la posición de medición afectan al resultado. Además, no permiten determinar si hay una grieta. La sospecha de grietas puede requerir un ensayo no destructivo adecuado, elegido por un inspector cualificado.
Repare la causa antes de restaurar el acabado
Para reparar daños en el revestimiento, elimine la contaminación y los productos de corrosión hasta alcanzar el grado de preparación exigido por el sistema de revestimiento seleccionado. Bisele los bordes del revestimiento en buen estado y aplique imprimaciones y capas de acabado compatibles, respetando las condiciones ambientales y de curado especificadas. Los bordes, las soldaduras y los huecos de difícil acceso pueden requerir una capa de refuerzo localizada para lograr una cobertura adecuada.
Evite aplicar revestimiento en superficies de fricción, interfaces móviles de los cierres, marcas de identificación y otras zonas excluidas en las instrucciones del componente. Después de la limpieza y la inspección, lubrique los mecanismos con el producto especificado. La grasa es útil en los puntos de lubricación previstos, pero untarla sobre el óxido no restaura la protección ni demuestra que el componente esté en condiciones de servicio.
Si entra agua en una unión, determine primero la causa. Aplicar sellador sobre una grieta húmeda activa puede ocultar la corrosión e impedir el secado. Mantenga libres las vías de drenaje previstas. La protección de cavidades puede ser útil en determinados espacios interiores después de la preparación, siempre que sea compatible con el sistema de protección existente y no obstruya los desagües.
La soldadura estructural requiere un método de reparación aprobado que tenga en cuenta el grado del acero, la trayectoria de las cargas y los componentes adyacentes. Soldar una placa de recubrimiento sobre metal corroído puede ocultar el defecto y crear nuevos puntos de acumulación de humedad. El revestimiento debe aplicarse después de una reparación estructural aceptada, no para ocultar un problema sin resolver.
Utilice los hallazgos recurrentes para establecer el programa de mantenimiento
Determine la frecuencia de las inspecciones en función de la exposición y los hallazgos, además de seguir el programa de mantenimiento del fabricante. La exposición frecuente a la niebla salina, el almacenamiento en terminales húmedas, el barro persistente y los daños recurrentes en el revestimiento justifican una vigilancia más estrecha. El lavado es especialmente útil tras una exposición intensa a la sal, pero su eficacia depende de que se alcancen las zonas protegidas donde quedan depósitos.
Registre la ubicación exacta, las fotografías antes y después de la limpieza, los defectos observados, las mediciones, los materiales de reparación y la decisión de volver a poner el vehículo en servicio. Utilice descripciones reproducibles, como «soporte de suspensión trasero izquierdo, soldadura interior», para que en la siguiente inspección pueda compararse la misma superficie.
Si el óxido reaparece rápidamente debajo de un soporte de cierre giratorio, es poco probable que otro retoque de pintura resuelva el problema subyacente. Revise la contaminación retenida, las grietas inaccesibles, la compatibilidad del revestimiento y la entrada de agua. La siguiente tarea de mantenimiento debe solucionar lo que mantiene esa zona húmeda y expuesta.
Dejar una respuesta

Servicio de primera calidad y equipo profesional de postventa.
Contacto
*Respetamos su confidencialidad y toda la información está protegida.