




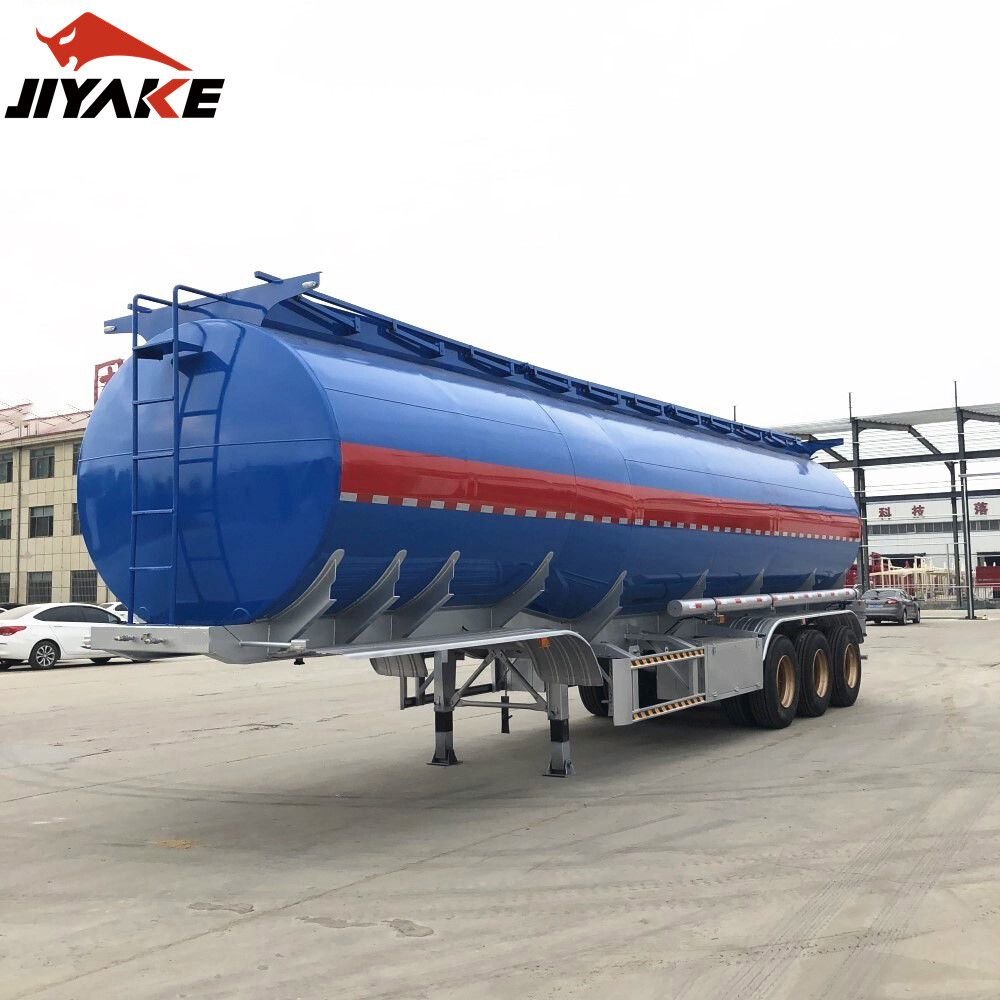
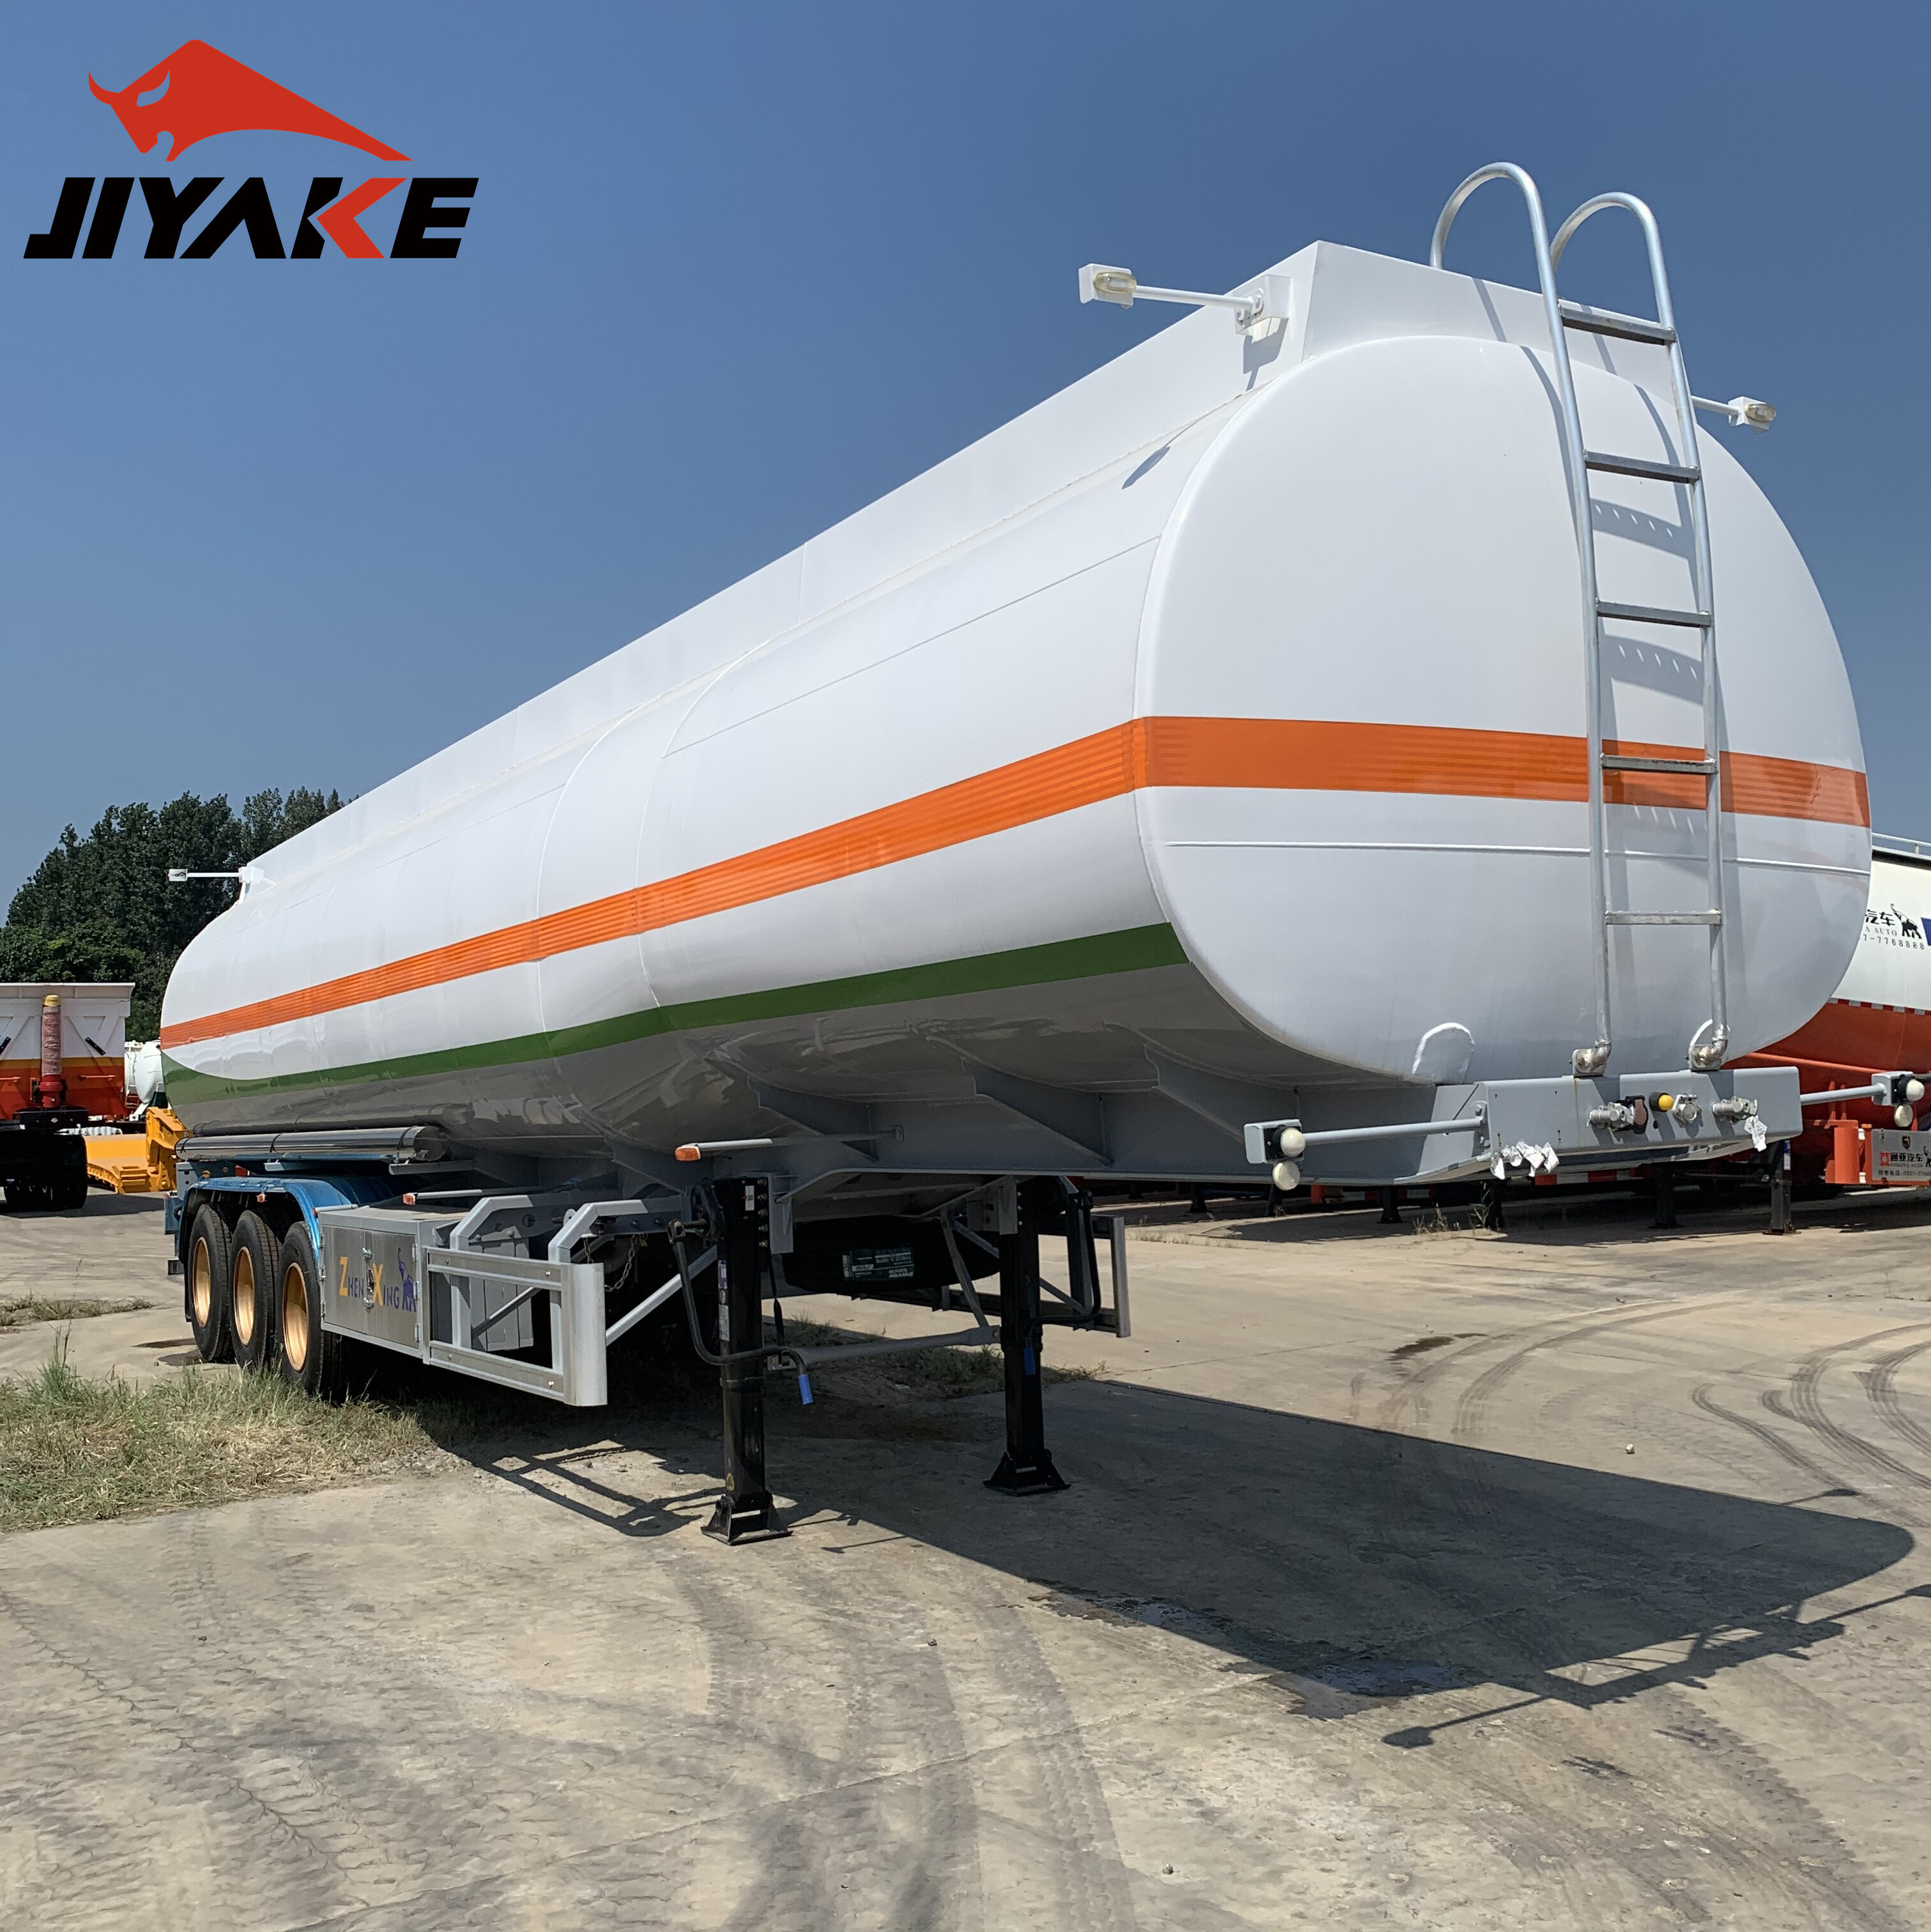
Remolque cisterna de combustible de aluminio frente a acero
Cisterna de combustible de aluminio vs. acero: qué influye realmente en las flotas de servicio pesado
Elegir entre aluminio y acero para un remolque cisterna de combustible no consiste en seleccionar un material «mejor», sino en adaptar el comportamiento del material a su realidad operativa. Los márgenes de carga útil, la exposición regional a la corrosión, la disciplina de mantenimiento e incluso la infraestructura local de reparación inclinan la balanza en una u otra dirección. Y aunque las fichas técnicas enumeran la resistencia a la tracción o la densidad, la durabilidad en condiciones reales depende de cómo se comportan esas cifras después de cinco años en caminos de grava de África Occidental, con la humedad monzónica de Vietnam o en transportes invernales cargados de sal a través de Kazajistán.
El acero sigue siendo la opción predeterminada por buenas razones: es predecible, soldable con equipos estándar de taller y reparable casi en cualquier lugar. Una estructura de acero al carbono Q345B, como la viga principal de nuestrosemirremolque de cama baja de 3 ejes, fabricada con placas superiores de 16 mm e inferiores de 18 mm, ofrece una capacidad de carga uniforme y comprobada bajo esfuerzos de alta frecuencia. Esa misma previsibilidad se extiende a las cisternas de combustible: los tanques de acero soportan abolladuras, arañazos y reparaciones en campo sin comprometer la integridad estructural. Para los operadores que gestionan flotas mixtas en regiones remotas donde escasean los soldadores certificados de aluminio, esa resistencia importa más que el ahorro de peso teórico.
El aluminio cambia los cálculos, pero solo si se realizan correctamente. Sí, una cisterna de combustible de aluminio puede reducir entre 1,2 y 1,8 toneladas de peso en vacío frente a una unidad equivalente de acero. Esto se traduce directamente en más combustible por viaje: aproximadamente entre un 3 % y un 5 % más de carga útil con pesos por eje regulados. Sin embargo, la ventaja del aluminio no es lineal. Exige tolerancias más estrictas en la fabricación: un espesor de pared irregular, un aporte térmico inadecuado durante la soldadura o un alivio de tensiones insuficiente después de soldar pueden provocar grietas prematuras por fatiga cerca de las bocas de hombre o los deflectores. En Shandong Jiyake utilizamos máquinas de soldadura automática específicas para tanques, no equipos de uso general, para mantener una penetración uniforme y minimizar la deformación. Ese nivel de control diferencia las unidades reparables en campo de aquellas que se degradan silenciosamente entre inspecciones.
La resistencia a la corrosión suele simplificarse en exceso. El aluminio forma una capa pasiva de óxido, eficaz frente a la humedad atmosférica, pero vulnerable a la corrosión por picaduras inducida por cloruros, especialmente en las juntas soldadas o donde entran en contacto metales distintos (por ejemplo, accesorios de acero inoxidable en bridas de aluminio). El acero, por su parte, depende de sistemas de recubrimiento: una preparación superficial adecuada (granallado SA 2.5), imprimación rica en zinc y capa de acabado de poliuretano con ≥100μm DFT. Aplicamos el mismo rigor en todas nuestras cisternas, ya sean de aluminio o de acero, porque los fallos rara vez comienzan en el material principal; comienzan donde la protección se deteriora.
¿Coste del ciclo de vida? No se trata solo del precio de compra más el combustible. Hay que tener en cuenta el tiempo de inactividad por reparaciones, la disponibilidad de técnicos cualificados, los plazos de entrega de piezas de repuesto y el valor residual después de 8–10 años. En mercados donde la chatarra de aluminio alcanza precios elevados, la reventa puede compensar el coste inicial. Pero en otros, especialmente donde los regímenes de inspección reglamentaria se centran mucho en la integridad visible de las soldaduras, la facilidad de reparación del acero se convierte en un activo económico, no en una concesión.
Hay algo que no cambia: ningún material compensa un diseño deficiente. La separación de los deflectores, la ubicación de las entradas/salidas, la compatibilidad con la recuperación de vapores y la continuidad de la puesta a tierra importan tanto como la elección de la aleación. Nuestra producción de cisternas de combustible aprovecha el corte CNC para el recorte preciso de las láminas del tanque y la soldadura automatizada para una calidad uniforme de las uniones, capacidades que hemos perfeccionado durante años atendiendo a operadores del Sudeste Asiático, Asia Central y África. Esa integración, desde I+D hasta la pintura final, es lo que nos permite fabricar unidades de aluminio que permanecen estancas y unidades de acero que se mantienen rectas, viaje tras viaje.
Si está evaluando opciones en este momento, comience con dos preguntas: ¿Cuál es hoy su principal modo de fallo: la limitación de peso o el tiempo de inactividad relacionado con la corrosión? ¿Y dónde se realiza realmente la mayor parte de su mantenimiento: en un taller especializado o al borde de la carretera con herramientas básicas? La respuesta suele orientar con mayor claridad que cualquier ficha técnica.
Dejar una respuesta

Servicio de primera calidad y equipo profesional de postventa.
Contacto
*Respetamos su confidencialidad y toda la información está protegida.